流化床包衣是实现颗粒表面成膜、达到控释、掩味、防潮、改性等目的的核心技术。流化床包衣的工艺类型影响颗粒成膜的效果从而决定目标功能的实现,你的产品该选顶喷、底喷还是切线喷?本文为你一次性讲清楚并提供选型指南,帮助你应对产品选型难题。
什么是流化床包衣?
流化床中,当上升气流速度超过最小流化速度时,颗粒被吹起呈流体态,颗粒与热风充分混合传热传质能力强,是后续喷雾包衣的基础条件。
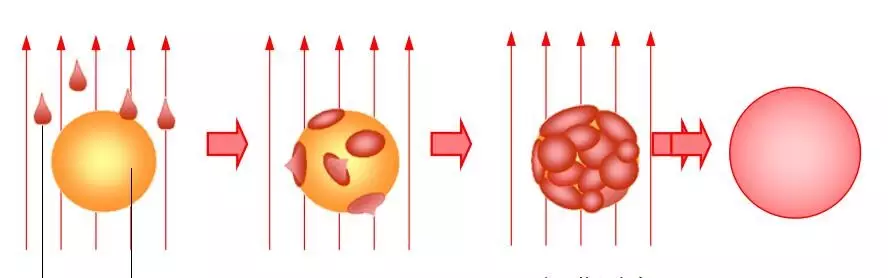
包衣时,涂层溶液或悬浮液被雾化喷入床层,颗粒周期性进入喷雾区被润湿,然后离开喷雾区在热风中干燥,水或溶剂蒸发、熔体凝固固化,形成连续膜层不断包覆颗粒,直至达到目标膜厚和重量增量。
流化床包衣工艺的类型:顶喷VS底喷VS切线喷对比分析表
| 特征 | 顶喷 | 底喷 | 切线喷 |
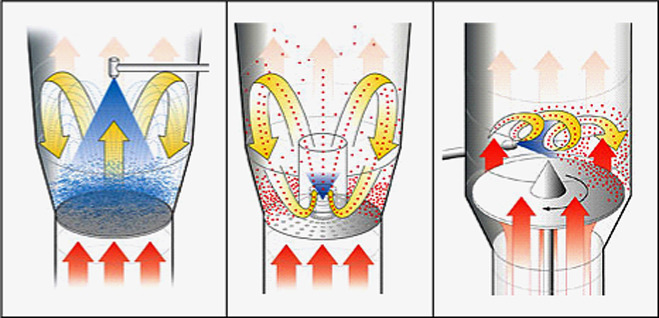
| 原理 | 自上而下,物料在床内大范围循环,喷雾区较宽 | 自下而上穿过中心导流筒,气流引导颗粒通过狭窄的喷涂区进行循环。 | 喷嘴切向布置,颗粒在底部转盘离心力、气流、重力等多重作用下呈螺旋或环状运动。 |
| 特点 | 结构简单,粒径范围适应性较好,操作弹性大 | 膜衣均匀性高、膜厚度可预测、RSD(相对标准偏差)小 | 适合高装载量和多层膜结构设计;效率高但设备结构较复杂,成本高 |
| 膜层质量 | 较松散,多孔,均匀性中等 | 极致密,均匀性高 | 较致密,规则 |
| 适用粒径与场景 | 宽(含细粉)
适合造粒、简单包衣等对包衣均匀性要求中等,仅需进行掩味、着色或防潮的场景。 |
窄(微丸为主)
用于制备缓控释、肠溶、功能、高膜重精密膜衣,适合需要高膜重和复杂释放曲线的多层结构体系。 |
中等(可滚动颗粒)
适合离心制丸、粉体层压、特殊小丸剂,集合喷雾和粉体层压,可在同一设备中完成丸芯形成和多层包衣。 |
| 过程受控度 | 中 | 高 | 中 |
影响流化床包衣质量的关键工艺参数(CPP)
热平衡控制
进风量决定热交换总量和物料流化高度。进风温度需高于溶剂闪点,低于药物的热敏限度,以保证干燥速率。进风湿度同样关键。高湿度环境下,溶剂蒸发慢,极易导致物料粘连,需要控制露点。
床层温度是工艺的核心指标。它反映了热量与蒸发耗热之间的实时平衡。若床层温度波动超过±2℃,通常预示着包衣成膜质量的不稳定。
对于水性包衣,若床层温度过低,会导致物料过度润湿引发粘连;若过高,则会导致喷雾干燥效应,使包衣材料在接触颗粒前就已干燥,形成松散的粉末。
喷雾参数
液滴的物理特性直接决定了包衣层的微观结构。喷液量必须与干燥能力匹配。速率过高会导致床层过湿坍塌。雾化压力决定液滴中位径D50,压力越高,液滴越细,膜层越均匀,但过高压力可能导致小液滴直接变成干粉。
颗粒流化状态
床层装料量过低会导致气流穿透,过高则会增大风阻,导致流化死区。
随着包衣层的增厚,颗粒质量增加,流化风量需随时间曲线进行实时向上补偿优化,确保流化无死角。
流化床包衣常见缺陷与解决方案
| 缺陷 | 核心诱因 | 建议 |
| 粘连 | 床层湿度过高、温度低于Tg点、喷液过快、流化动力不足 | 提升进风温度;降低喷速;增加抗黏剂
增加进风去湿模块;实时监控出口风相对湿度 |
| 微粉化、粘壁 | 顶喷传热传质效率高,液滴变成干粉,粉体碰撞还易产生静电导致粘壁 | 缩短喷雾距离、优化喷枪高度、降低床温或喷雾温度。增加在线湿度补偿装置 |
| 鱼鳞纹、橘皮纹 | 膜内应力大、 塑化剂不足,核心颗粒与包衣粘附力弱
液滴粘度高、干燥速度过快、液滴过大 |
增加塑化剂比例;减缓干燥速率
稀释包衣液;降低进风温度;增大雾化压力 |
| 喷嘴堵塞 | 固含量过高、雾化气流不稳定、剪切力不够 | 优化浆料配方;检查喷嘴冷却/清洁结构
采用双通道雾化喷嘴;增加浆料在线循环系统 |
顶喷VS底喷VS切线喷:如何选型?
根据目标
如果目标是控释(如24小时平稳释放),底喷是不二之选;如果是掩味或防潮,顶喷更具性价比。
对于掩味和着色类颗粒或微丸,工艺目标多为覆盖率和外观一致性,一般膜重较低,追求成本与灵活性,可优先考虑顶喷系统,既可利用其造粒能力,又能在合理工艺窗口内获得足够均匀的膜层。
根据物料
处理粒径小于100μm的极细粉末时,流化难度大,传统流化床易结块,需考虑配备振动辅助或特殊过滤结构的流化床;标准微丸(0.5-1.2mm)最适合底喷。
对于缓控释、肠溶、脉冲释药等复杂释放系统,需要较高膜重和严格膜厚控制时,底喷被视为标准参考工艺,可在同一批次中实现多层涂覆和可预测的释放行为。
根据效率
当粉末需要一步制粒并包衣时,可考虑采用“顶喷造粒 + 顶喷/底喷包衣”两步路线,也可以在切向喷旋转床中实现制粒包衣一体化。切线喷在处理超高固含量和粉末层压时效率极高,适合追求产量的工业化大生产,但需要综合考虑批量、物料特性和放大路线。
在营养保健品、农药、种衣剂等行业,通常基于成本、工艺灵活性和合规要求,选择顶喷或底喷为主,辅以切向喷用于特殊形状或高装载丸剂的制备。
结论
顶喷、底喷、切线喷各有优缺,但流化床包衣技术随着在线分析技术、AI应用的普及而走向连续化、智能化、创新化将极大的提升包衣质量,拓展行业应用的场景与范围。结合流化床包衣技术选型指南和流化床包衣技术发展趋势,你能轻松选出适合你的流化床设备,将经济效益最大化。
FAQ
流化床包衣中,如何控制膜厚均匀性和颗粒表面光滑度?
控制膜厚均匀性和颗粒光滑度的关键在于喷雾粒径与颗粒尺寸匹配、喷液量与干燥速率保持平衡、颗粒流化床层均匀悬浮、风速和温度均衡气流均匀。
为什么我的流化床包衣出现颗粒结块或表面不均匀?如何优化工艺?
结块或表面不均匀通常由液量过多、喷雾不均或流化不充分引起。
需调整喷液量和喷雾粒径,保证液滴快速干燥、检查风速、气温和床层流化状态,确保颗粒充分翻滚、选择适合的喷涂方式(顶喷、底喷或切线喷)。
顶喷、底喷和切线喷流化床包衣在连续生产和大规模生产中有哪些性能差异?
顶喷适合小批量和均匀薄膜,颗粒循环受限于床层高度。
底喷适合大批量,但对气流控制要求高,初期投资较大。
切线喷适合连续生产和高效率包衣,颗粒流化与喷液分离更好,结块风险小。
包衣增重达到30%时流化不起来怎么办?
可通过降低喷液量、提高气流速度或改用切线或底喷设计以保持良好流化。