先进陶瓷生产中粉体的流动性至关重要,决定最终产品性能。本文将从浆料配方、雾化动力到热质平衡等核心变量出发,说明喷雾造粒如何获得高流动性的造粒粉以便于先进陶瓷后续压制与烧结,并通过可量化的质量评估体系,为干压与冷等静压等提供稳定、可复制的粉末制备路径。
先进陶瓷粉末流动性对其性能的影响
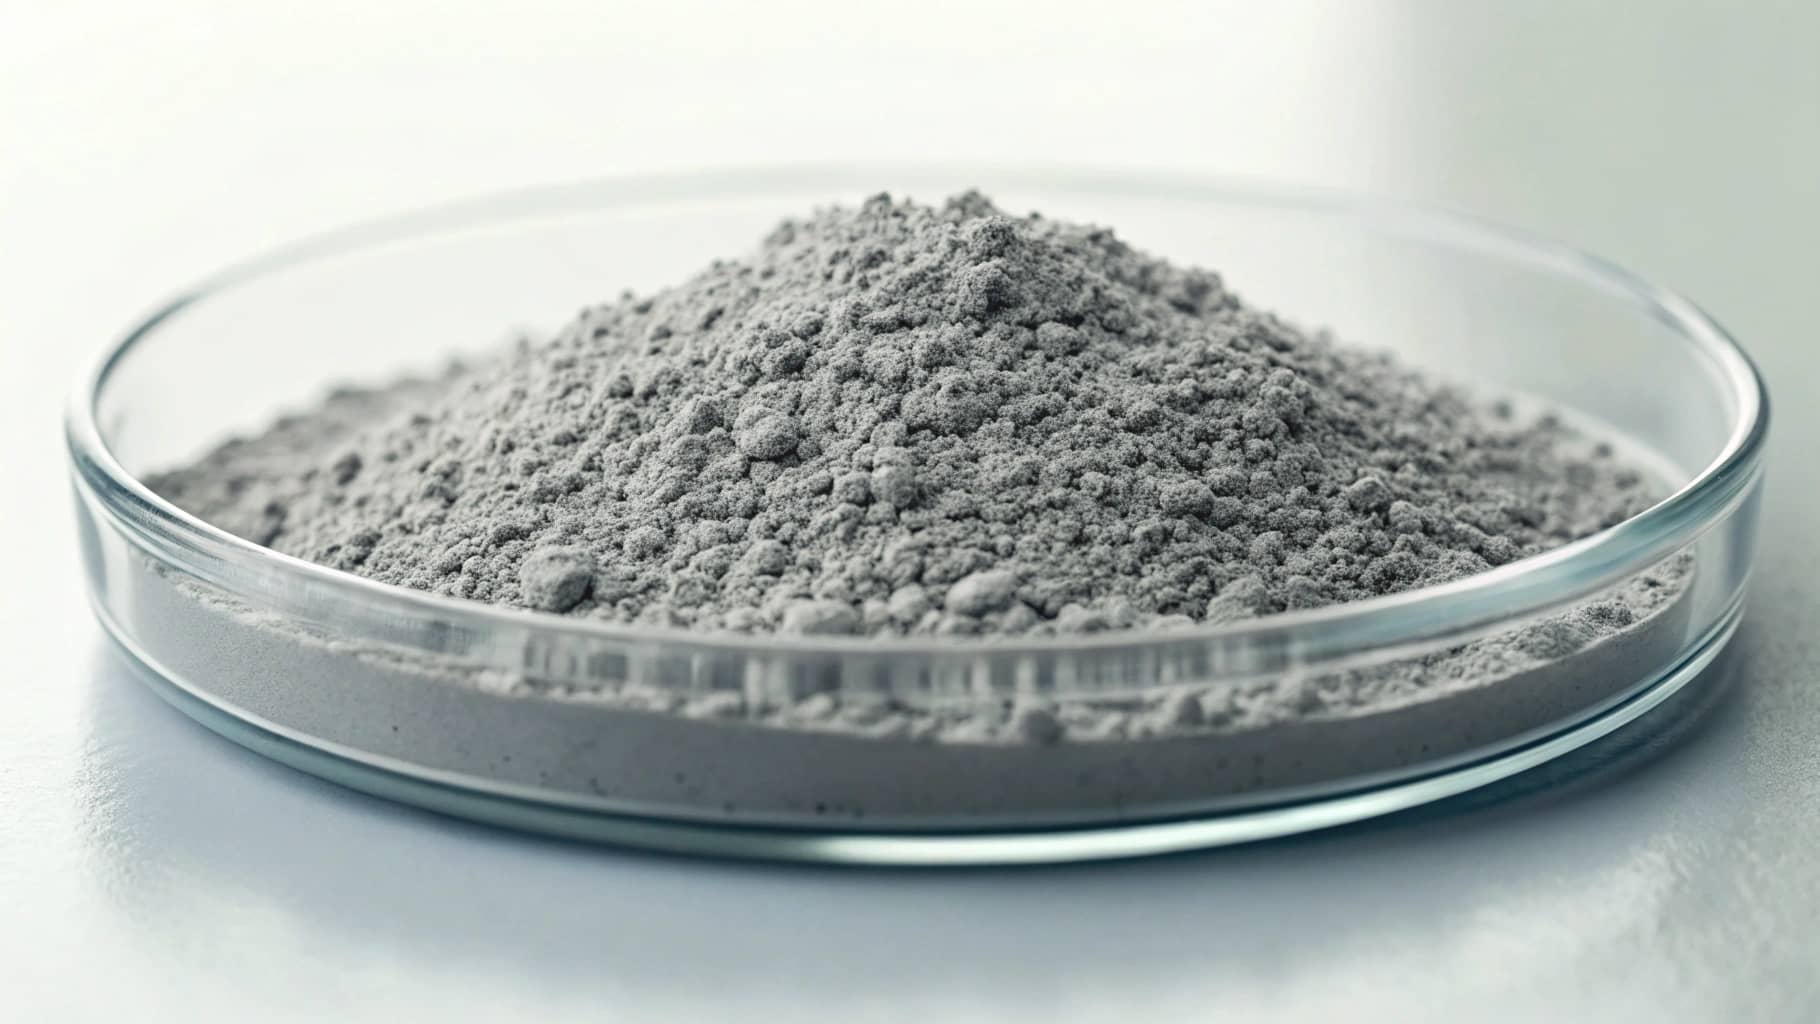
流动性好的造粒陶瓷粉末在干压、冷等静压或陶瓷注射成形中能瞬间充满复杂型腔,不易产生架桥、分层等问题,从而减少分层裂纹和密度不均。因此具有高球形度、窄分布、级配合理、低表面张力、高振实密度等特征的陶瓷颗粒,流动性好,是保证后续成形和烧结稳定性的重要指标。
喷雾造粒工艺的原理及流程
喷雾造粒是目前生产先进陶瓷粉末中最常用的制粉方式之一,通过设计配方就能一步将一定固含量的陶瓷浆料制成粒径、形貌在目标区间的造粒粉。
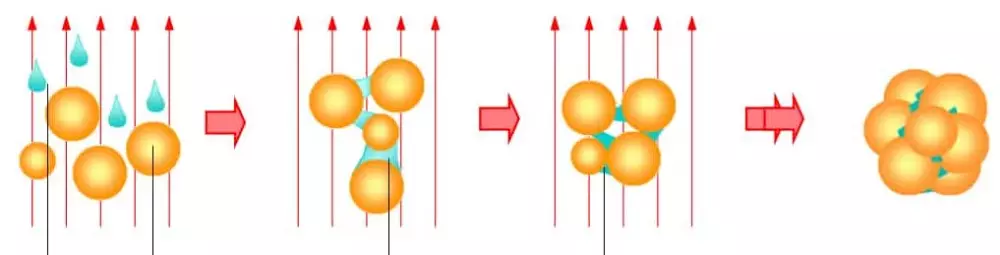
将先进陶瓷基料、粘结剂、分散剂混合进行球磨或均质并过滤脱泡,制成稳定的水基或有机溶剂浆料;泵入旋转盘或喷嘴雾化成符合初始粒径分布区间的雾滴;再通入干燥室内经高温热风干燥表面水分,表面张力收缩形成球形团聚颗粒。
与传统烘干粉相比,喷雾造粒粉具有更好的流动性、更高的球形度和堆积密度,有利于均匀充填和高效自动压制。对于自动化生产线而言,喷雾造粒粉还能显著降低粉尘、提高批次间一致性和工业生产能力。
喷雾造粒制备高流动性粉末的三大影响因素
高流动性的陶瓷粉生产是协同复杂的生产变量将其简化为标准化的操作空间,实现喷雾造粒工艺的动态平衡的结果。主要有以下三大影响因素:
浆料流变
浆料影响雾化的效果,间接影响雾滴的初始粒径和分布。
固含量:较高的固含量是形成致密颗粒的前提。如果固含量过低,表面水分蒸发后颗粒内部会留下大量孔隙,形成“空心球”或“草帽状”颗粒,极大地降低堆积密度,导致坯体强度低,易开裂、分层。
粘度控制:浆料粘度过高,雾化时可能雾化不均、滴料、拉丝,最终形成长条状或不规则粉末。
雾化动力
雾化即将连续浆料破碎成微小液滴的过程,雾化决定了最终粉末的粒度分布区间。
表面张力与破碎:不同的雾化方式适应不同的浆料并且所雾化出的粒径特征也不同。但不论是离心旋转盘还是压力喷嘴、二流体喷嘴,在雾化时所提供的机械能必须克服浆料的表面张力,否则浆料雾化不均,喷嘴也易被堵塞。
液滴形成球形: 在极短的时间内,液滴由于表面张力趋向于形成能量最低的球形。若雾化能量不足,液滴初始粒径过大,液滴在干燥固化前无法完成球化,会导致异形粉末增加。
热质平衡
当液滴遇到热气流,水分由内向外迁移,热量则由外向内渗透,陶瓷粉的形成需要保持热质平衡。
如果初期干燥过快,颗粒表面会迅速结壳形成空心球,粉末流动性差且在后续压制时容易破碎。理想状态是让表面收缩与内部水分迁移保持同步,从而获得致密的实心颗粒。
因此需要平衡进出风温度、气流方向、风量、湿度、干燥室结构等因素以控制颗粒的最终形貌与结构。
如何消除“空心球”与“苹果状”颗粒?
喷雾干燥时,完成热质交换只需几秒钟,却直接决定了颗粒的密度与结构等。“空心球“和”苹果球”的形成便是因为干燥速率过快,表面固化结壳而内部水分未完全迁移,受热汽化,压力增大形成空心球;若壳层强度低无法支撑内部真空就会造成局部塌陷,形成类似苹果的非球形颗粒。
空心球的密度低,在压制时容易破碎,使坯体密度低;而”苹果球”之间的机械摩擦力大,流动性差,易产生架桥等问题。想要通过工艺彻底消除空心球或苹果状颗粒以提升坯体性能,核心在于优化进出风温度区间。
通过降低进风温度,延长恒速干燥时间,延缓壳层形成;采取梯度控温法,PID联动控制进出风温度;
出风温度控制在沸点以上20–40°C的区间内(如水基体系控制在105–120°C),可以使内部水分充分迁移,获得致密的实心颗粒。
除控温以外,提高物料的固含量并适当提高雾化的压力/转速/气液比、降低风量、空气湿度等也可以使颗粒均匀收缩,形成致密的实心颗粒。
高流动性造粒粉质量评估体系
造粒粉的质量不能仅凭经验和手感,必须建立起标准化的物理指标体系,以此为判断标准。造粒粉的质量核心指标主要有:
颗粒结构
- 粒径分布:保证D50在工艺窗口内,分布不过宽(span适中),级配合理,避免粗细分层影响流动和充填。
- 球形度和表面形貌:球形度高(>0.9)、表面相对平滑。
粉体体积性质
- 松装/振实密度:直接反应颗粒的密实程度,堆密度低,空心球多,成品造粒粉强度低
- 含水率/溶剂残留率:水分过高易结块、流动性变差;过低颗粒易碎、粉尘多。若为有机溶剂体系,溶剂残留率是保证工艺合规、粉末温度的关键指标。
- 堆积密度的一致性:批与批之间松装密度和振实密度波动要受控(例如CV在设定阈值内),用于监控造粒配方和工艺的稳定性。
流动性指标
- 安息角是粉体堆积时与水平面形成的最大角度,角度越小,说明颗粒间的内摩擦力越小,θ<30℃时,粉体流动性好;θ>40℃,生产中极易出现“架桥”和充填不均。
- 豪斯纳比可以通过测量松装密度与振实密度计算得出,一般作为辅助判断指标。理想的高流动性压制粉H应处于1.00–1.25之间, 如果H>1.4,说明粉体过于疏松且颗粒间力场复杂。
- 卡尔指数与豪斯纳比一样需要通过计算得出,卡尔指数<15%,造粒粉的流动性良好;<10%则流动性极好。
压制与后续工艺适配性
- 粉体均匀度:影响充填、压制,是批次间差异管控的核心。
- 压缩成型性:测量代表性压坯的密度均匀性、分层裂纹、边缘缺料等缺陷率,通过SPC管控以得到高致密度的绿体。
结论
从浆料流变设计、雾化动力调整到热质平衡控制,喷雾造粒法制备高流动性的先进陶瓷造粒粉从来都不是依靠经验,而是一个可以被量化、被工程化的系统。
对先进陶瓷生产企业而言,深入探索高流动性、适配不同成形工艺的陶瓷粉体系,是提高市场竞争力的重要举措。雅程设备是一家有二十多年经验的喷雾干燥机制造商,欢迎联系雅程设备,获得喷雾造粒相关的设备与技术支持。
FAQ
评估喷雾造粒粉流动性时,指标应如何组合?有哪些标准可依?
建议采用“三位一体”评估法:
休止角作为静态基础指标。标准:ISO 4324。θ<30℃是自动化干压的门槛。
卡尔指数与豪斯纳比作为动态核心指标。标准: ASTM D6393。对于先进陶瓷,H<1.2是理想状态。
工艺仿真指标: 霍尔流速作为工艺仿真指标。标准: GB/T1482-2010/ISO 4490。测量50g粉末流过标准漏斗的时间。这是模拟自动压机填料最直接的指标。
建议研发阶段重点看粒径分布;生产质量控制(QC)阶段重点监控振实密度与流速。
针对不同类型的先进陶瓷材料(如氧化铝、碳化硅、氮化硅、透明陶瓷等),喷雾造粒工艺参数和粘结剂体系在设计上有哪些共性原则?
都需要通过控制浆料固含量、黏度和稳定性,配合合适的雾化方式(压力式/离心式/气流式),以此获得近球形、窄粒径分布的造粒粉,保证高流动性和均匀堆积。
粘结剂多采用水溶性聚合物(如PVA、丙烯酸盐、纤维素类、PEG复配等),用量一般控制在 1%左右,通过少量润滑剂和塑化剂来调整颗粒强度和压制行为。