流化床包衣是实现微丸表面功能化的主要手段,但其表面包衣的均匀性与完整性决定了内部药物的释放曲线同时影响药物微丸的存储稳定性。本文将详细分析影响微丸表面质量的因素,并探讨如何提升微丸表面性能,帮助你制备出高品质微丸制剂。
流化床包衣是什么:底喷包衣如何作用于微丸表面
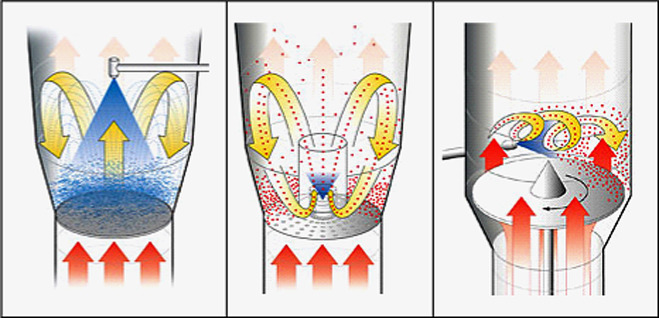
流化床包衣是通过热气流将颗粒、微丸、粉末悬浮流化,同时雾化并喷入包衣液,再干燥颗粒表面使其成膜的一种工艺。流化床包衣过程中,热风流化、雾化包衣液、热风干燥是同步完成的,因此十分高效并且包衣膜连续、无粘连。
底喷包衣则是包衣微丸时的首选工艺,即喷液从底部喷出自下而上穿过中心导流筒,气流引导颗粒通过狭窄的喷涂区进行循环。底喷通过保证每个微丸通过喷雾区的频率和路径高度趋同,从而实现包衣液的均匀涂覆。
影响微丸表面均匀度与完整性的核心因素
微丸性质
微丸本身的性质影响流化状态与包衣液涂覆,如微丸的粒径分布、硬度、含水率和流动性等影响流化状态。
微丸硬度适中则承压较强,可承受喷液冲击而不破碎;含水率过高或流动性差会导致微丸粘连或膜层不均。
粒径分布窄的微丸流态更加均匀,有效避免了小颗粒滞留或静电吸附而大颗粒受热不均、下沉堆积等问题,有利于后续包衣膜厚保持一致。
球形度、表面光滑度高的微丸更容易形成连续、无裂纹的包衣膜;表面粗糙或不规则的微丸易导致局部包衣液堆积或断裂。
包衣液的物理性质
包衣液的物理性质决定包衣膜的质量,影响整体包衣效果。
包衣液的黏度、固含量均过高的情况下,可能导致雾化效果较差,液滴大小不均,涂覆时膜厚不一;若二者均过低,易导致包衣膜稀薄,容易断裂。
包衣液的表面张力需要匹配微丸的表面张力。表面张力过高,润湿性差、接触角大,附着力差,包衣液不宜铺展导致衣膜薄厚不均,产生局部积液等问题。需确保包衣液对微丸的接触角足够小,才能在表面实现快速铺展。
包衣液在雾化前要保证均匀性。若均质不彻底或未均质产生分层、沉淀等问题导致雾化困难,包衣液涂覆的连续性和一致性差。
流化床参数
流化床的气流与温度、雾化压力和喷液速度、床层高度与装载量、喷嘴设计与分布板结构等参数影响包衣膜的形成过程。
流化床的风量影响微丸的流化均匀性,风量过小,微丸难以被吹起;风量过大,床层易产生沟流或局部死床现象。
而进风温度直接影响包衣膜的干燥速率。干燥速度直接决定膜层致密性。过快干燥,可能直接完成喷雾干燥,出现结粉现象;温度过低或干燥动力不足,易出现局部过湿或团聚。
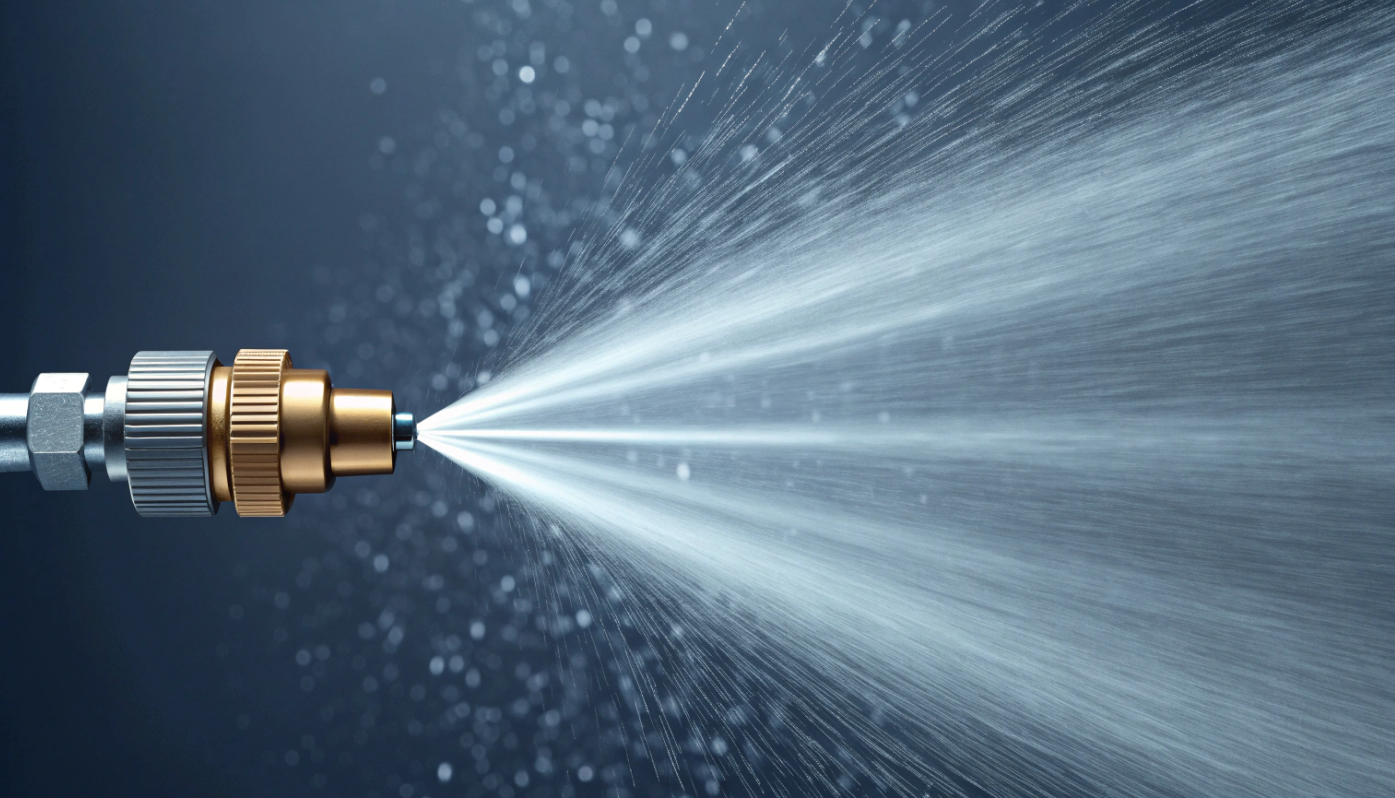
流化床的雾化压力和喷液速度影响液滴的大小和喷涂均匀性。喷液速度过快可能使局部过喷。雾化压力决定了液滴粒径D50。液滴直径应比微丸粒径小一个数量级。压力过大会产生大量细粉;压力不足则液滴过大,极易使微丸粘连,出现“液桥”。
流化床的床层高度与装载量影响流化均匀性。床层过高或装载量过多都会使流化不稳定。
喷嘴的位置、角度和分布板结构决定液滴在床层中的分布均匀性。
环境与操作条件
流化床包衣需要保证环境温度、湿度处于合理范围内,环境过湿会导致床层塌陷;温度波动大影响包衣膜干燥速率,可能导致膜层出现断裂或粘连。
同时批次间的喷涂时间、批量大小、喷涂间隔等操作因素也直接影响衣膜厚度一致性与连续性。
如何确保微丸表面的均匀度和完整性?
微丸前处理优化
对微丸进行筛分或预干燥等前处理,使微丸粒径集中、表面光滑、球形度高。
调整配方中成膜材料、增塑剂比例,防止衣膜开裂和脱落。
优化雾化系统
保持雾化稳定能使细液滴均匀喷洒,避免局部过湿或积液。
喷液速度与干燥能力匹配,避免干燥不完全,确保衣膜逐层均匀形成。防止粘连与团聚和一次成膜过厚。
喷嘴口径和喷雾角度应与床层状态匹配,实现全床层覆盖。优化流化状态,减少局部过湿区域。
还可采用分阶段喷涂和多次薄层包衣策略以提升衣膜连续性。
优化流化床干燥参数
平衡风量与温度
保证充分流化:根据装载量调整风量。适当风量可维持微丸悬浮,防止死角和团聚。
控制进风温度:调节溶剂挥发速率,降低干燥应力,避免表层脆裂或衣膜表面快速固化、形成不均匀膜层。
控制装载量与床层状态
合理装载量:过多会阻碍颗粒自由运动,降低膜层均匀性;过少则影响流化稳定性和喷涂覆盖效率。
维持合适床层高度:确保微丸在流化床内持续循环,实现均匀喷涂。
提升膜层的均匀性和完整性的优化思路
稳定流化
- 预热时间足够,床层温度稳定后再开始喷涂。
- 采用低喷速起步,避免丸芯表面瞬间过湿。
- 保持稳定风量,让微丸先形成均匀流化,不要急于追求增重。
- 先将薄层预挂膜,再包衣,降低核心磨损风险。
喷速与干燥平衡
核心在于维持进风与排风的温差稳定。
初期 5-10 分钟采用低喷速进行“预挂膜”,防止核心磨损;中期提高喷速实现高效增重;末期适当降低喷速以优化表面平整度。
- 需逐步提高喷涂效率,但不要超过干燥能力上限。
- 根据微丸增重后的密度变化,动态补偿进风量,避免床层流化变弱并消除分布板边缘的“死角”。
- 当颗粒变重、下沉趋势增强时,适当上调风量,减少分配板局部死角。
- 关注喷雾区覆盖是否均匀,防止局部过湿导致粘连或团聚。
- 以“喷得上、干得掉、流得动”作为主包衣期的判断原则。
消除微观缺陷
- 增塑剂比例: 针对脆性材料,适当增加增塑剂可提升衣膜柔韧性,防止干燥应力导致的膜层剥离。
- 固化: 包衣结束后,建议维持30-60分钟的低速流化干燥,重排聚合物分子链,降低内应力,减少后期开裂风险;聚合物膜层的进一步致密化,能防止后期储存时释放曲线漂移。
故障快速排除指南
| 异常现象 | 可能原因 | 优化建议 |
| 粘连/团聚 | 溶剂挥发速度<喷液速度 | 降低喷速,检查出风温度,增加风量 |
| 表面粗糙/“橘皮” | 喷雾干燥效应,出现细粉 | 降低进风温度,或降低雾化压力增大液滴 |
| 释放过快(漏药) | 膜层微裂纹或增塑剂不足 | 调整配方比例,降低干燥应力,增加固化时间 |
| 包衣增重低 | 喷涂效率不足/静电吸附 | 调整喷嘴位置,检查环境湿度或静电消除装置 |
结论
微丸表面均匀度与完整性不是由单一参数决定的,而是微丸性质、设备环境、包衣液特性和工艺控制共同作用的结果。
如果您正在为成膜不均问题而烦恼,欢迎联雅程设备进行物料测试。
FAQ
流化床包衣机在微丸包衣中,如何同时保证衣膜均匀性和完整性?
关键是让喷液、雾化、流化和干燥保持同步。只要微丸能稳定通过包衣区,液滴足够细,且在落到表面前不过度干燥,衣膜通常就会更均匀、更连续 。
微丸为什么更适合底喷流化床包衣,而不是其他包衣方式?
因为底喷工艺中,微丸在包衣区与干燥区之间循环,每个颗粒接触喷雾的机会更接近一致,更容易形成均匀致密的膜层;同时它对微丸、颗粒这类小粒径物料的适配性更强 。
流化床包衣时,如何判断喷液速度和干燥效率是否达到了平衡?
床层不粘连、表面不湿塌,同时包衣增重能稳定上升。如果一喷就湿、颗粒发黏,说明喷速偏快或干燥不足;如果喷了很多但增重低,往往是液滴被过早干燥或喷涂效率不够 。
微丸包衣出现粘连、团聚、裂膜、掉粉时,分别应该怎么调整工艺?
粘连和团聚通常要降低喷液速度、提高干燥能力;裂膜和掉粉则多与膜层过脆、干燥过猛或成膜不良有关,应优化配方、降低热应力,并采用薄层多次包衣 。
为什么有些流化床包衣批次外观很均匀,但实际释放曲线却不稳定?
因为外观均匀不等于功能一致。如果膜厚微小差异、增重控制不稳定,或者包衣液配方和干燥条件波动,都会让释药曲线出现偏差,尤其是缓释微丸更明显 。
为什么包衣增重达标了,但缓释曲线在初期释放过快?
这通常是“完整性”问题。可能是因为热应力过大导致膜层微裂纹,或者是后期固化时间不足,导致膜结构未完全致密。建议在包衣结束后维持 30 分钟的热风循环固化。
流化床包衣适合哪些类型的微丸?
缓释微丸:需注意膜厚均匀和释放曲线稳定。可优先控制喷液速度,使其与干燥平衡。
肠溶微丸:需注意耐酸性与膜层完整性。可优先控制成膜条件和后固化过程。
掩味微丸:需注意表面连续性与包衣完整性。避免局部裸露以致苦味暴露。
防潮、防氧化微丸:需注意致密性与膜层无缺陷。需要低湿环境与喷涂稳定。