喷雾干燥作为大宗商品干燥的中最经济的技术,出粉率低直接影响产品的生产效率和质量。本文将根据设备制造和工艺研发经验总结喷雾干燥出粉率低的共性原因并给出优化建议,帮助你解决生产难题。
喷雾干燥的基本原理:为什么粉末会“消失”?
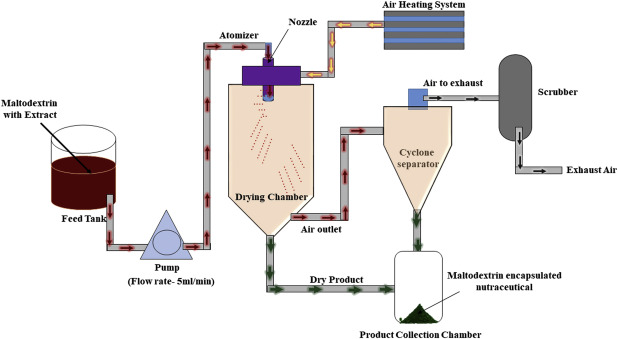
喷雾干燥是连续的多相流转换的过程:液料经雾化形成小液滴,与高温介质瞬间接触完成传热传质,最终形成固体粉末并被气流带入回收系统。雾化的效果决定了粉末的初始粒径分布,而液滴的表面积决定了干燥速率和传质效率。粉末的品质与雾化的效果、干燥的速率息息相关。
粉末收率下降主要有两种类型:粉末粘壁和回收损耗。物料、雾化、干燥、回收每一个环节的偏差都有可能导致粉末粘壁、粉末逸散,从而是粉末回收率下降。
物料特性导致粘壁
原因:
- 壁面挂料、结垢、焦化最重要的诱因之一便是物料的Tg温度(玻璃化转变温度)。
- 高糖、高黏、高固、高脂、热敏性物料一是受自身特性(黏度、表面张力等)影响雾化难度大,容易雾化不均,导致干燥不均匀;二是更容易受干燥室内温度、湿度等环境因素影响;导致物料非但不能实现快速完全干燥反而快速结壳向高黏度玻璃态转变。
- 此时,若撞击塔壁则造成粘壁,产生结垢、焦化等风险,降低粉末收率。
优化方案:
- 适当降低进料浓度或调整固含量,减小初始黏度,改善雾化效果;引入成型剂、载体或高Tg组分(如部分多糖或聚合物),提高体系玻璃化温度,缩小“粘性窗口”。
- 对含脂、蛋白、糖类体系进行均质、乳化或酶解等预处理,使体系更稳定、更易雾化。
- 对极易粘壁物料,可考虑分步干燥、塔壁冷却或内壁抛光,降低粉末与壁面之间的黏附力。
雾化性能影响粉末形成
原因:
- 雾化的方式、压力/转速、雾化器几何形状、喷嘴尺寸、喷雾角度等影响液滴粒径与分布,从而影响干燥动力路径,改变最终颗粒形态。
- 因泵压波动、喷嘴磨损等产生粒径分布宽的液滴,会因干燥不充分而半湿粘壁,导致粉末收率降低。
优化方案:
- 对高黏、高固物料,可优先考虑高压喷嘴或高速离心雾化盘,并在试验中逐步增加压力/转速,找到可雾化且不过度剪切的平衡点;
- 对热敏性或低黏体系,双流体喷嘴可以提供更细、更均匀的粒径分布。
- 通过激光粒度仪或在线粒径监测,通过测定D10、D50、D90 等指标控制过大液滴比例,避免“湿粒粘壁”。
热平衡控制不当
原因:
- 进风温度影响水/溶剂的蒸发速率以及内部水分迁移速率,从而影响颗粒形态。
- 进风温度过高,容易外干内湿,形成易碎的空心颗粒,这些沉降速度慢的细粉容易被气流带走或静电吸附于壁面、管道。进风温度过低则干燥不完全,产生半湿粉,易团聚或粘壁,既影响产品质量又阻碍收率。
优化方案:
- 对极热敏或易熔融物料,可采用分级升温、两级干燥(主塔+二次干燥)等方式,在保护品质的前提下提高粉末总收率。
- 在干燥塔内壁引入冷风夹套,降低壁面温度,防止物料熔融粘壁。
气流和进料调控
原因:
- 进料量、进料速度、气流速度、温度、湿度、分布等影响干燥速率,进而影响颗粒形态、分布、结构等。进料量过多或气流分布不合理会加剧粉末沉积或流失。
- 热风分配不合理或风压不当会使干燥塔内形成涡流或死区,使热敏性物料因高温区内热损伤而降解或在低速区沉积,而无法被回收。
优化方案:
- 通过闭环控制(例如以出口温度或废气湿度为反馈变量),实时自动调节进料量,使干燥过程稳定在设定窗口。
- 借助CFD模型模拟评估不同热风入口结构、导流板和塔几何形状对流场的影响,并据此调整风量、风压、风道节流及导流装置的角度,改善塔内主流区与雾化区的重叠程度。
粉末回收系统效率低
原因:
- 粉末收率直接依赖粉末回收系统,一般使用旋风分离器进行粉末回收,如果有大量细粉,为了防止粉末逸散,一般需要两级除尘,加装袋式过滤器以回收细粉,提升收率。
- 若旋风分离器底部漏风、布袋糊袋导致卸料阀不连续排料、布袋除尘器压差报警,粉末会被吸入废气管,随废气被排放或在旋风分离器底部发生回流。
优化方案:
- 采用“高效旋风+袋式过滤器”两级回收组合,捕集回收5μm以下细粉。
- 检查卸料阀密封性,确保系统负压稳定。
喷雾干燥出粉率低案例研究——以食品、制药行业为例
提升奶粉喷雾干燥回收率案例
挑战:乳糖易吸潮,脂肪迁移导致粉末收率波动。
对策:干燥前进行两级高压均质(第一级5~20MPa,第二级3~5MPa)可使脂肪球直径控制在 2μm以下;干燥时引入进风除湿系统,控制进风绝对湿度< 5g/kg。通过降低进风温度(一般进风温度降低5℃粘壁率能减少15%左右)并配合二次干燥,收率从 92% 提升至 98.5%。
提升无定形固体分散体(ASD)粉末回收率案例
挑战:有机溶剂闪蒸快,细粉多。
对策:利用差示扫描量热法,测定API—载体系统的混合Tg,若Tg较低,可以引入冷风夹套降低壁面温度以提升ASD粉末收率;采用氮气闭路循环系统,控制液滴表面的硬化速度,防止因颗粒破碎造成的细粉损失;高效旋风分离器串联洁净级高效布袋除尘器,并使用隔离式收集袋,最大程度减少物料残留。
结论
粉末的回收率是工业生产的核心指标,企业的提质增效离不开粉末质量和干燥效率的提升。而实际生产过程中粉末质量和干燥效率的优化也不是独立展开的而是相辅相成的,企业需要根据实际工艺进行系统优化从而把握产线全局。欢迎联系雅程设备升级你的喷雾干燥设备。
FAQ
收率下降时,优先检查哪一项?
优先检查旋风分离器卸料口是否漏风和塔内壁面是否有结垢。若塔内干净但收率低,则是分离问题;若塔内结垢严重,则是工艺参数问题。
如何在不牺牲品质的情况下提升收率?
先通过配方优化和雾化调整改善粒径谱,使产品“易干不易粘”;再在温度窗口内做小幅度调整,并通过增加或升级粉末回收装置来弥补系统性损失,而不是简单提高温度或减小进料。
实验室小型喷雾干燥的经验能直接放大到生产线吗?
不完全可以。放大时塔体结构、流场、热风负荷和回收系统都会发生变化,需要通过中试与放大试验重新校正温度、雾化和进料参数,并重新评估出粉率与粘壁行为。
为什么增加喷雾压力反而可能降低出粉率?
压力增加使液滴变细,虽然干燥更快,但更细的粉末对旋风分离器的性能要求更高。如果分离器无法捕集这些超细粉,产率反而会下降。
如何快速判断是“粘壁”还是“分离损失”?
检查干燥塔内壁结垢量。如果塔内洁净但产率依然低,重点应检查旋风分离器及后续回收系统;如果内壁厚度明显,则应重点调整温度和雾化参数。