

陶瓷粉体制备既需要保证粉体的细度和均匀性又需要兼顾后续成型和烧结性能。球磨法是细化陶瓷粉料的基础工艺,而喷雾干燥是制备高性能球形颗粒的关键工艺。对于目前向高质量、智能化、绿色化转变的陶瓷行业来说,球磨+喷雾造粒的协同方案是生产高端陶瓷的经济化手段。
为什么高端陶瓷生产需要球磨+喷雾干燥?
传统球磨后的粉体通常不规则、流动性差,有浆料含水率高,易引入金属污染和粉体团聚等问题。
而喷雾干燥陶瓷粉一步成粉,还能通过控制气液比等参数制备窄粒径分布颗粒,既减少了粉尘、无需后续筛分等工艺,又具有高流动性和高球形度的特征,便于干压成型。
高端陶瓷生产所需的高纯度、窄分布、高分散、组分均匀稳定的高球形度粉体,需要通过球磨打破初级粒子的范德华力,实现组分分子级均匀再通过喷雾造粒利用毛细管力和热质交换,将悬浮液转化为具备高流速的工程微球。
传统球磨VS喷雾干燥VS球磨+喷雾干燥对比表
| 对比维度 | 传统球磨 | 喷雾干燥 | 粉碎-造粒一体化工艺 |
| 核心功能 | 粉碎与细化:利用机械力破碎原料,实现多组分初步混合。 | 造粒与干燥:将浆料直接转化为干燥的球形粉末。 | 物理化学改性:先细化混合,再进行精密颗粒设计。 |
| 颗粒形貌 | 不规则多棱角:粒径分布宽,存在严重的团聚现象。 | 球形/近球形:颗粒规则,但若浆料未改性,易出现空心或粘结。 | 均一实心球:颗粒更松散,微观结构均一且二次团聚极少。 |
| 流动性 (休止角) | 较差 (> 45°):易产生“架桥现象”,填充不均。 | 一般 (35° – 45°):流动性改善,但松装密度波动大。 | 极佳 (< 30°):霍尔流速快,模压填充密度高度均匀。 |
| 粒径分布/级配 | 极宽,难以精准控制。 | 较宽,易出现非理想分布。 | 窄分布、级配合理:更有利于提高烧结致密度。 |
| 压坯相对致密度 | 较低,压制压力传递不均。 | 约 83% – 89%,受颗粒空隙限制。 | > 97%:显著减少微观空隙。 |
| 力学性能 (烧结后) | 强度不均,易分层或开裂。 | 性能达标,但受限于局部偏析。 | 抗弯/抗压强度大幅提升:晶粒尺寸协调,无明显缺陷。 |
| 设备成本/能耗 | 研磨能耗高,设备投资相对较低。 | 初始投资较高,热能消耗大,需控制浆料流变性。 | 综合效益最高:虽工序增加,但成品率提升 15%-25%。 |
| 典型应用场景 | 陶瓷原料预混、低端耐火材料。 | 高铝陶瓷填料、普通工业瓷件。 | 精密陶瓷、电子陶瓷、半导体/透明陶瓷。 |
球磨+喷雾干燥工艺协同的深层逻辑 :
- 多组分分布: 对于氧化铝增韧氧化锆(ZTA)等复合陶瓷,仅靠喷雾干燥无法实现分子级的组分混合。球磨过程中的机械力化学效应确保了增韧相与基体相的绝对均匀分布。
- 粘度控制: 喷雾干燥时防沉降往往添加过多增稠剂,导致最终粉体含碳量超标。球磨—喷雾干燥协同方案通过细化颗粒利用布朗运动抗沉降,从而减少了添加剂使用,能获得更纯净的粉体。
- 浆料流变:球磨的意义不仅在于 D50 的下降,更在于通过机械力改变粉体的表面能。经过充分球磨的浆料,其剪切稀化特性更显著。此外,控制球磨后的Peclet数能够有效预测干燥后的颗粒形态,这直接决定了后续干压成型的坯体质量。
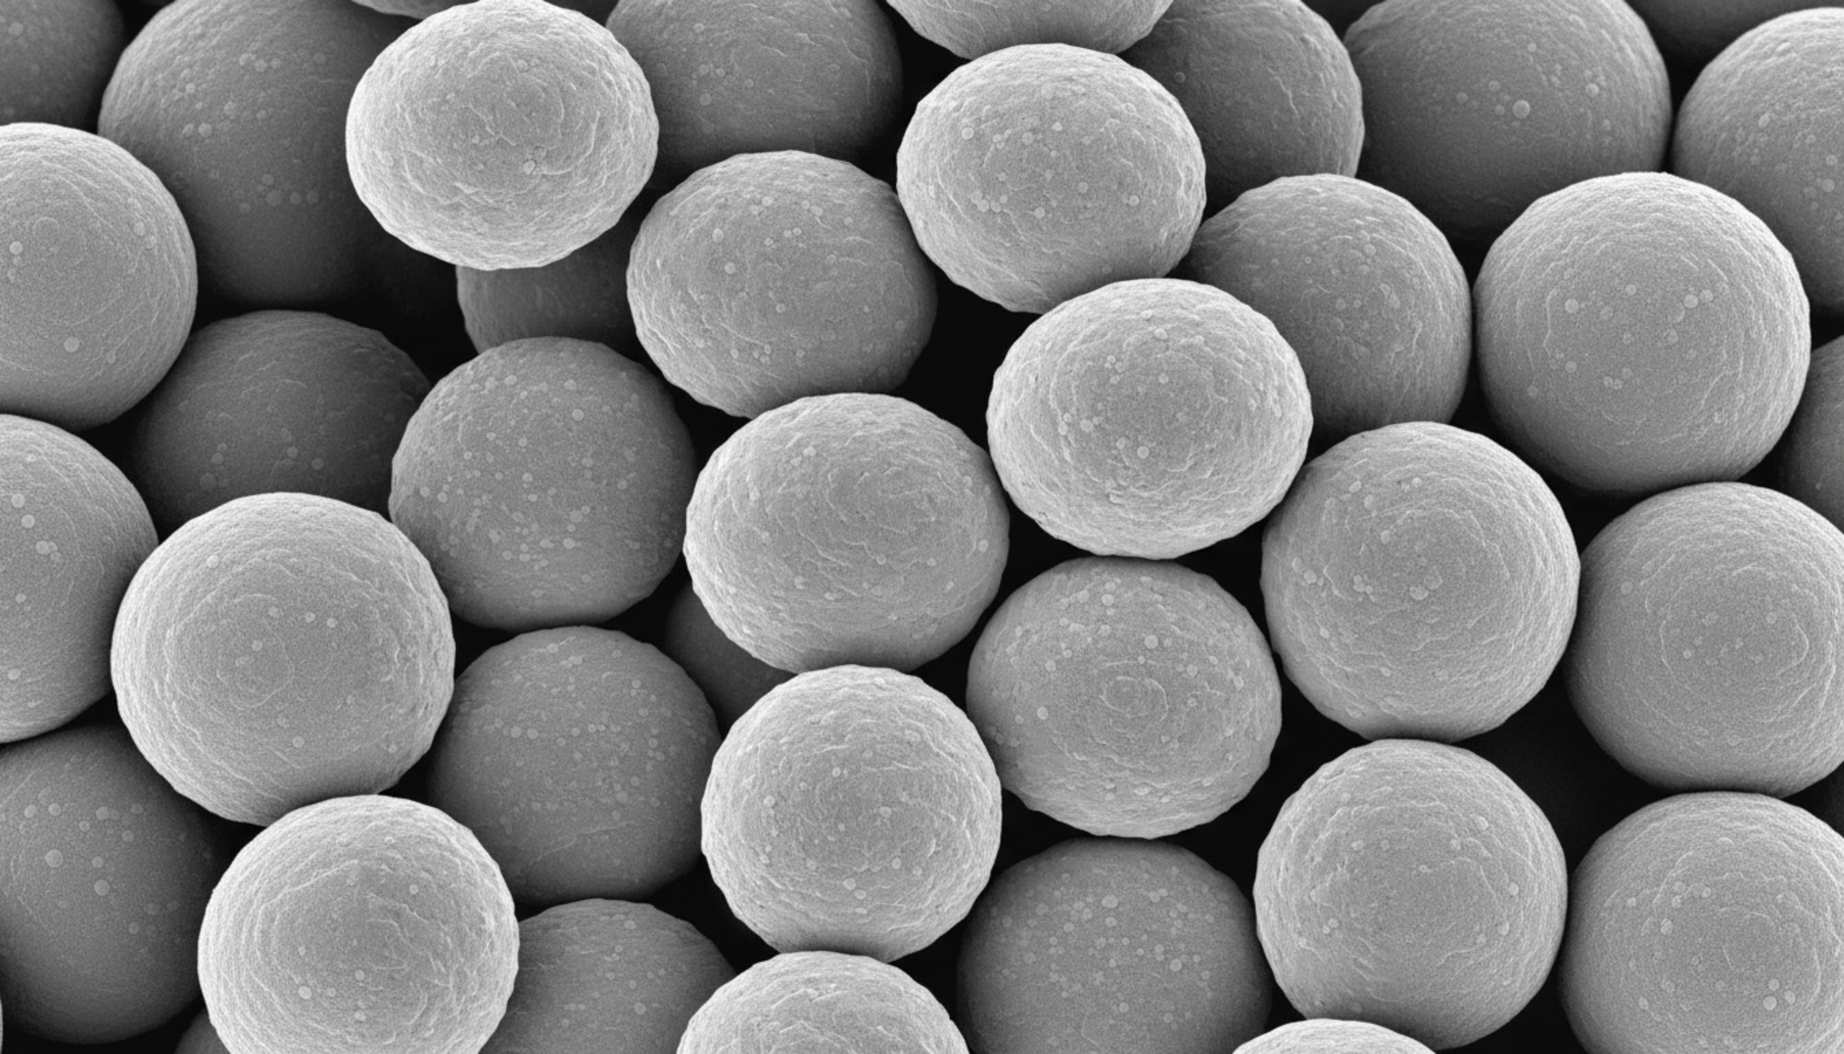
粉碎-造粒一体化工艺—以金刚石‑陶瓷结合剂砂轮为例
工艺流程:
以金刚石颗粒(约 2–4 μm)为原料,加入乙醇,球料比3:1,在球磨—超声体系中分散30min,破除磨料团聚;
再依次加入陶瓷结合剂、少量粘结剂、分散剂高速搅拌60-90min,过200目筛网,使浆料粘度在200-500mPa·s,pH值7.0-8.5,无沉淀、分层;
喷雾干燥参数为进料速率80-150mL/min、雾化压力0.45mPa、气液比15:1-20:1、进风温度200℃,雾化并干燥后得到球形颗粒。
效果与优势:
干燥后颗粒粒径在80-150目之间,颗粒含水率<1%,松装密度0.8-1.2g/m3,霍尔流速25-35s/50g。复合粉为球形且级配合理,压制‑烧结后抗弯强度可达约 99.46 MPa,明显优于传统熔融法,砂轮的致密度和强度明显提升。
陶瓷生产该如何选型?
- 如果你只需要生产细粉体或只需将粉体混合均匀、粉体改性、生产中间粉料时,选择球磨法。
- 如果你处理的是低端耐火材料或粗陶瓷,喷雾干燥足以满足需求还能节省能耗。
- 如果你生产的是精密结构陶瓷、电子陶瓷或透明陶瓷,需要纳米级球形颗粒、高松装密度、可连续压制成型的粉体,球磨+喷雾干燥能制备出经过物理化学双重改性的高性能复合工程材料。
结论
球磨法与喷雾干燥相辅相成,两种工艺协同能在高端陶瓷生产线中能发挥出更大的作用,使你的产品高端竞争力更强。
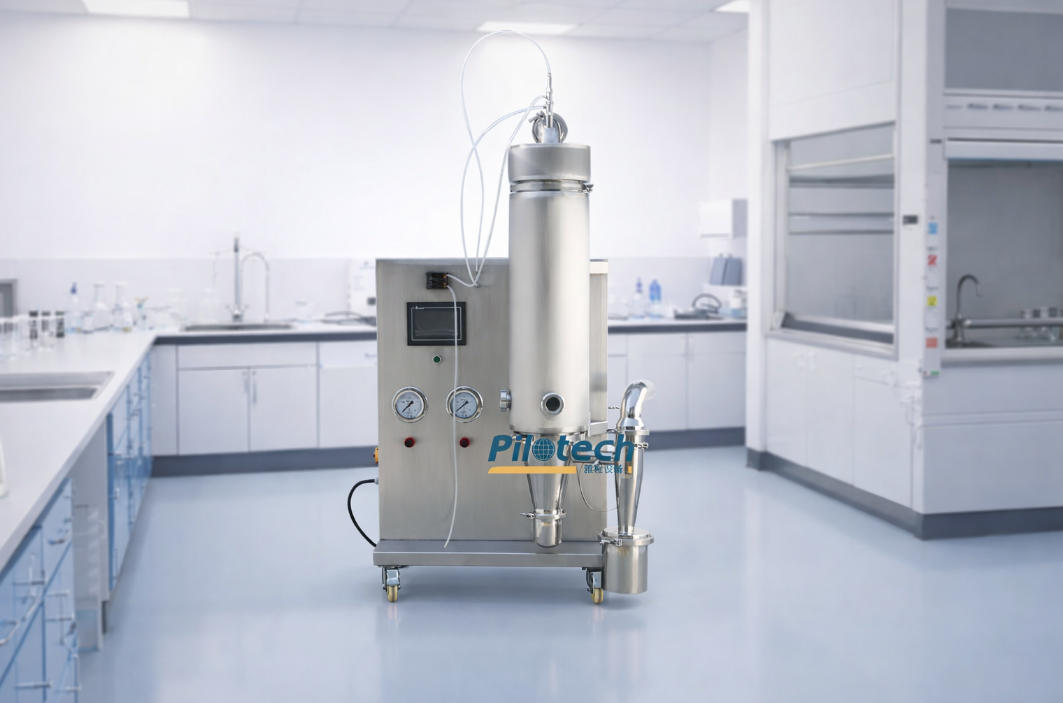
当然,喷雾干燥机的选择对于陶瓷粉的研发与生产来说也十分重要,欢迎联系雅程设备获取陶瓷喷雾干燥机选型建议。
FAQ
陶瓷粉体生产中,为什么喷雾造粒比干燥+粉碎更能提升成品率?
喷雾造粒产生的球形颗粒流动性好,能确保模具填充密度均匀。而“干燥+粉碎”得到的粉体形状不规则,易产生“架桥现象”,导致生坯密度不均。
球形粉末在压制时排气顺畅,极大降低了生坯出现分层、开裂或烧结变形的概率。在精密陶瓷生产中,喷雾造粒可将综合成品率提升 15%-25%。
离心喷雾干燥与压力喷雾干燥在陶瓷行业如何选型?
根据产量需求与目标粒径。
离心式:浆料粘度较高(500mPa·s以上)、要求颗粒较细(20-60μm)的情况。其雾化器不易堵塞,适合多品种、小批量研发。
压力式: 需要制备大颗粒(100-200μm)以提高压制效率,且产量较大的工业化流水线。其动力消耗相对较低,但对浆料的过滤要求极严。
浆料固含量对喷雾干燥颗粒的微观结构有何影响?
高固含量(>65%):液滴内部初级粒子密集,干燥后易形成实心、高强度的颗粒,收缩率小,压制出的生坯更致密。
低固含量(<45%):液滴中水分占比过大,干燥时水分从内部溢出易形成“空心球”或“苹果状”颗粒。这类颗粒易破碎,且会导致烧结后的陶瓷内部出现微孔,降低强度。
2026 年陶瓷厂如何通过优化喷雾干燥工艺实现“零碳/低碳”生产?
能源转型: 绿电加热或氢能燃烧
余热回收: 使用高效板式换热器或热管回收系统。
数字化热能管理 :实时监控环境湿度与浆料粘度,动态调节空燃比,避免无效热能浪费,实现精准低碳生产。
