

陶瓷浆料喷雾干燥看似只是液体变粉末的简单物态变化过程,但实际上浆料特性、工艺参数等因素直接影响你的陶瓷粉末指标。离心雾化和双流体雾化作为喷雾干燥机的代表性雾化方式,如何选择?还需要根据你的陶瓷浆料特性、终目标、产能等来决定。
陶瓷浆料的核心特性:影响雾化的关键变量
陶瓷浆料与普通溶液不同,是含有陶瓷颗粒的复杂体系。因此陶瓷浆料的黏度、固含量、分散性、磨蚀性等特征直接影响雾化效果,影响终颗粒的粒径结构与分布
| 维度 | 对雾化的影响 | 对喷雾干燥的影响 |
| 黏度大 | 液体难以分散,液滴不均匀 | 粒径分布宽 |
| 固含量高 | 流动性差,液滴大,易堵塞喷嘴 | 干燥效率更高,但稳定性下降 |
| 分散性差 | 雾化波动大,易团聚、沉降 | 容易出现空心颗粒、粗颗粒 |
| 磨蚀性强 | 加快雾化盘/喷嘴的磨损速度 | 长期会导致雾化锥角变化、粒径漂移,维护成本增加 |
离心雾化 vs. 双流体雾化对比表
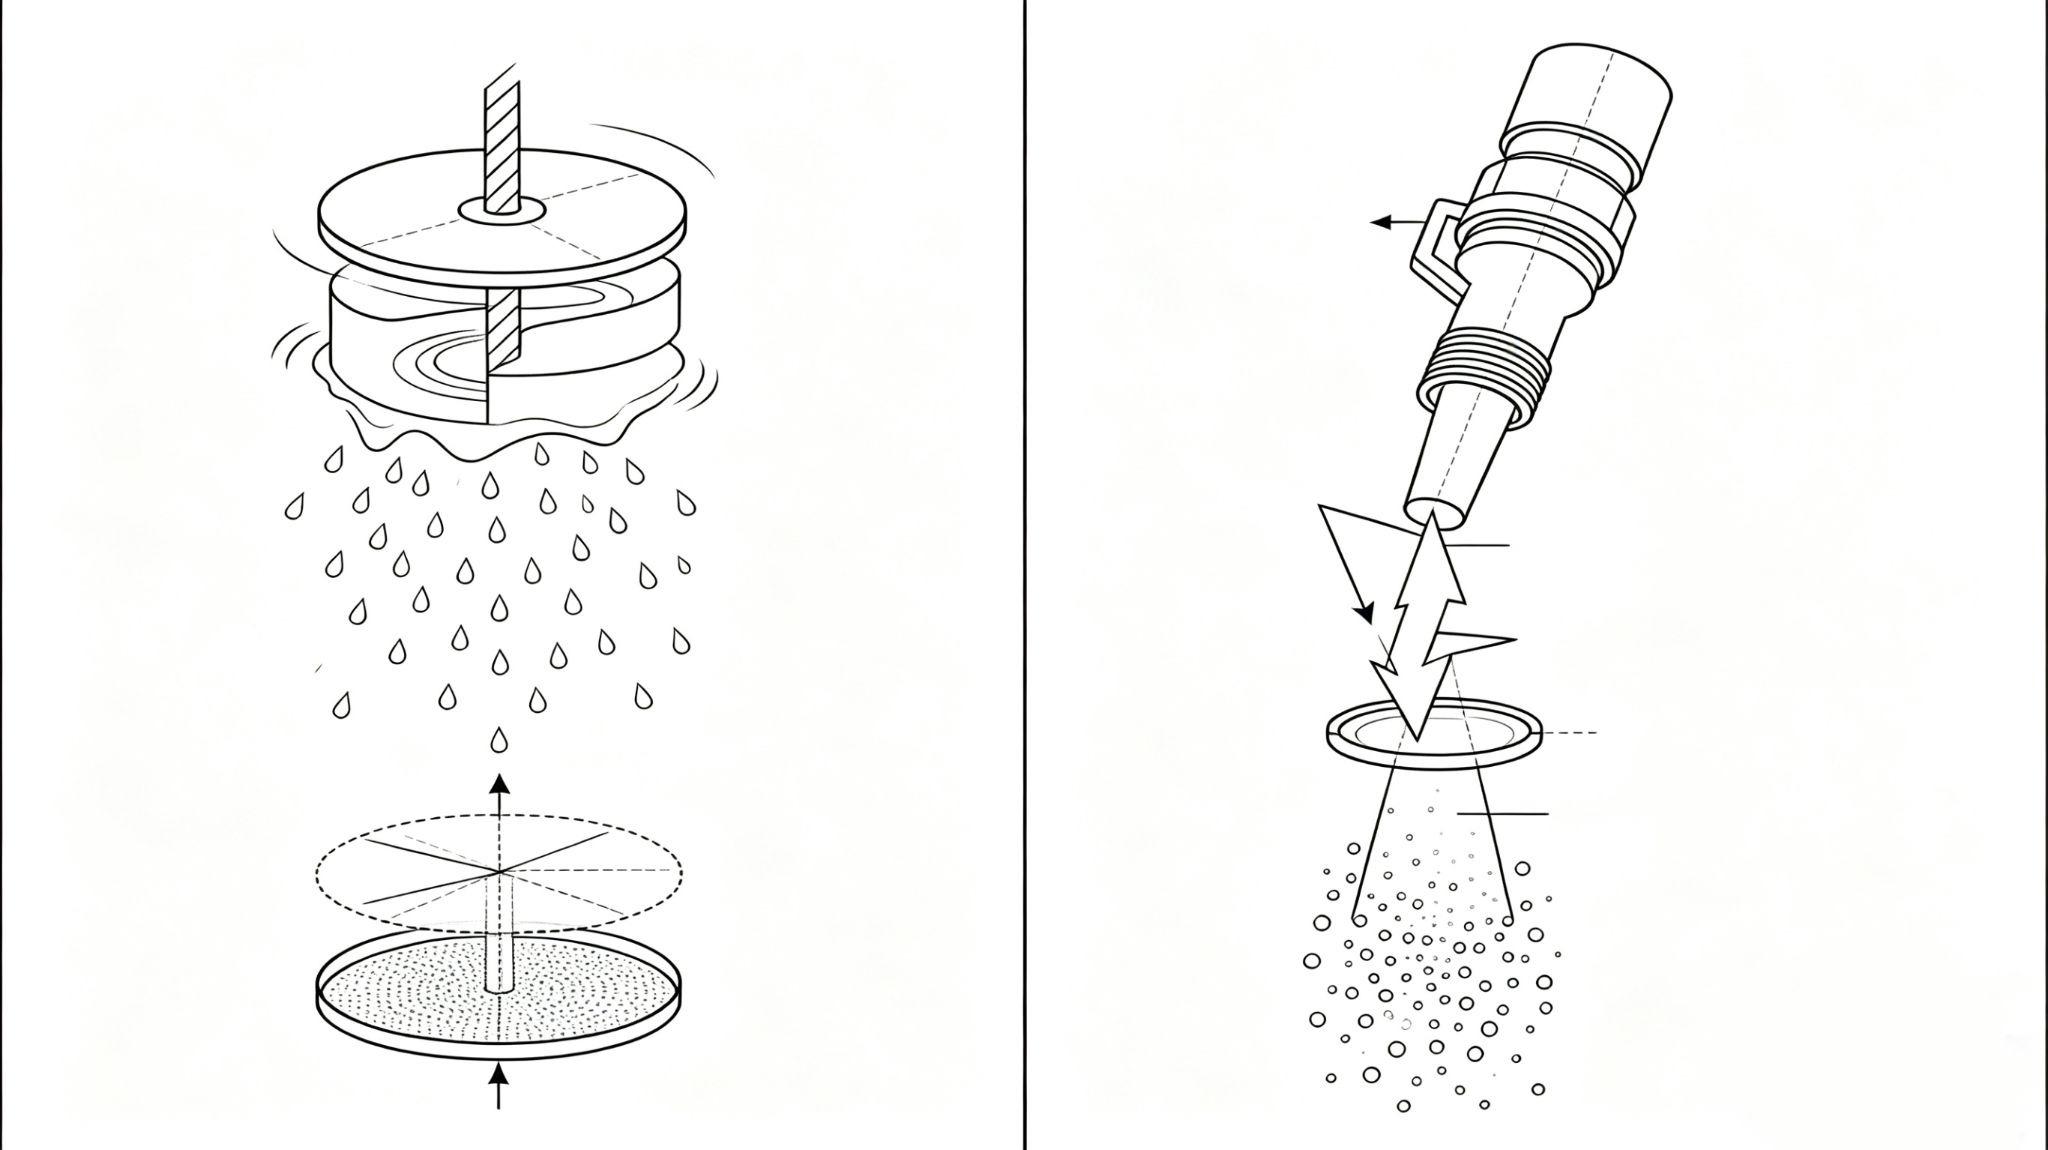
旋转盘VS双流体喷嘴对比图
| 维度 | 离心雾化 | 双流体雾化 |
| 雾化核心 | 高速动平衡旋转盘 | 不锈钢/碳化钨/陶瓷内衬喷嘴 |
| 核心优势/限制因素 | 高效、稳定/
过热结焦 |
超细粉、高精度控制/
大颗粒杂质 |
| 使用寿命 | 3-12月(连续工业化) | 1-6月/陶瓷/碳化硅材质(6-12个月) |
| 粒径控制 | 中等粒径,分布稳定(30-120μm) | 控制精度更高(5-40 μm) |
| 防堵塞能力 | 强,尤其适应高固、高黏 (>500cps)体系 | 弱,喷嘴易堵塞
建议 <300 cps (防堵塞考虑) |
| 产能 | 小试:10-50kg/h
工业:0.5-2t/h |
小试(实验型):0.5-5kg/h
工业:20-100kg/h(单喷嘴级蒸发量) |
| 维护重点/抗磨损策略 | 雾化盘磨损、积料
陶瓷涂层或可更换叶片 |
喷嘴磨损、堵塞
硬质合金衬套 |
| 能耗 | 电耗+机械系统 | 耗气量大(空压机能耗高) |
| 工艺灵活性 | 稳定、成熟 | 调试空间大,更灵活但更敏感 |
| 典型应用场景 | 追求稳定性的大规模产线 | 特殊粉体或研发验证、多工艺切换场景 |
TIPs:在双流体雾化中,粉体粒径并非仅由喷嘴口径决定,其核心动力学变量是质量气液比,根据雅程设备 实验室数据,当ALR增加时,气流提供的剪切能增大,液滴平均直径D32会显著下降。对于高粘度陶瓷浆料,盲目增大压力往往导致能耗飙升。建议将ALR控制在2:1 到 5:1之间,以获得最窄的粒径分布。
离心雾化VS双流体雾化选型指南
根据雅程设备工程师的喷雾干燥机制造与测试经验,基于以下四个应用场景给出选型建议。
换料灵活性与交叉污染控制
陶瓷厂家常面临氧化铝、氧化锆等不同材质的切换,交叉污染是生产的大忌。
离心雾化: 离心盘表面积大,且高速旋转下浆料可能溅射至干燥塔顶部,清洗盲区较多,CIP耗时较长。
双流体雾化: 喷嘴结构相对简单,易于拆卸进行超声波清洗或直接更换喷头组件。对于高频换料的小规模研发或特种陶瓷生产,双流体更具优势。
热敏性保护
虽然陶瓷粉末本身耐高温,但为了成形添加的有机粘结剂(如PVA、PEG)极易在局部过热时结焦或变性。
离心雾化: 雾化半径大,液滴与热风接触更均匀,局部过热风险相对较低。
双流体雾化: 喷嘴出口处气流剪切强烈,若风场设计不当,局部湍流可能导致热风波动,使有机物在干燥瞬间结壳甚至焦化。
雅程设备工程师建议,如果使用双流体喷嘴干燥热敏性浆料,建议采用逆流式/混流式风向,并并在喷嘴周围增加冷风夹套,将局部温度控制在粘结剂软化点以下。
粒径分布(PSD)与干压成型要求
在陶瓷干压成形工艺中,粉体的填充密度直接受 PSD 影响。
离心雾化: 机械强制分散,液滴初速度一致性好,生成的粉体粒径分布较窄,有利于提高素坯的密度均匀性。适合追求高填充密度的造粒粉。
双流体雾化: 虽然生成超细粉,但PSD 受气压波动影响极大。若空压机压力不稳,粒径分布宽,后期烧结收缩率可能不一致。
磨蚀性控制与设备生命周期成本
陶瓷浆料的冲蚀磨损是导致后期维护成本增加的主要原因。
氮化硅、电子陶瓷等对杂质极度敏感,雅程设备建议如果有高性能要求需考虑金属离子污染,选用全陶瓷雾化系统,如氧化铝或氧化锆(ZrO₂)内衬喷嘴以确保陶瓷粉末的电学性能和烧结纯度。虽然初始成本高 20%,但由于维护停机时间减少,年度LCC 将下降约15%。
预测性维护:如何提前发现雾化组件失效?
压力波动斜率判定喷嘴积料:若进料压力在恒定频率下缓慢上升>10%,预示喷嘴内腔已产生微量积料。
离心盘频谱分析判定动平衡受损: 通过加速度传感器监控离心盘振动,预防由于不均匀磨损导致的动平衡失效。
建议每运行500小时进行喷孔显微检测,当孔径扩大超过 5%时,必须更换以防PSD失控。
结论
离心雾化更适合高固含量的浆料,需要连续化量产、降低堵塞风险的场景;双流体雾化则更适合制备超细粉、特殊粉体的研发试验和柔性化生产场景。
作为陶瓷生产厂家,将物料与设备联动进行协同优化,探索干燥工艺,远比盲目换设备更重要。
FAQ
氧化铝更适合哪种雾化方式?
在处理氧化铝浆料时,很多厂家纠结于双流体喷嘴的产能较低。虽然离心式单机产能高,但你还需要考虑离心盘的径向磨损。一旦盘面出现 0.5mm 以上的沟槽,雾化锥角就会发生偏移,导致物料挂壁。相比之下,双流体虽有堵塞风险,但通过使用碳化钨内衬喷嘴可延长使用周期。
离心雾化盘的转速如何影响粉体粒径?
通常转速越高,液滴越小,最终粉体粒径也会越细。但转速不是越高越好,因为过高转速可能带来能耗上升、细粉过多和粒径分布失控的问题。最佳做法是根据目标粒径和产线稳定性,找到一个可重复的工艺窗口。
双流体喷嘴磨损后如何影响雾化锥角和品质?
喷嘴磨损后,雾化锥角可能变大、变偏或者不对称,液滴分布会变得更不稳定。结果就是粉体粒径波动增大,批次一致性变差,严重时还会影响成形和烧结性能。对于高价值陶瓷材料,这类变化必须尽早监控。
高粘度陶瓷浆料为什么更容易出现雾化不稳定?
因为粘度高会削弱液体被打散的能力,液膜和液滴更难形成稳定状态。尤其是双流体系统,如果浆料流变不稳定,喷嘴出口处就容易出现偏流、断流或喷雾不均匀的问题。很多时候,先优化配方比单纯换设备更有效。
