在药物制剂开发中,缓控释制剂因能减少胃肠道刺激、毒副作用和服药次数还能使血药浓度平稳、患者依从性提高而应用广泛。包衣型缓控释颗粒制剂是目前工业化最稳定的方式,如何利用底喷流化床包衣实现包衣膜控制以优化缓控释药物释放行为?本文将从原理和工程实践出发为你详细解析。
为什么选择底喷流化床包衣开发缓控释药物?
缓控释药物的核心诉求是根据制剂目标精准控制药物的释放速度和释放部位,从而避免传统制剂“血药浓度波动大、作用时间短、胃肠刺激强”等问题。
而底喷流化床包衣技术能够对微丸、颗粒、片剂等多种形态的药物进行涂覆并且均匀度高、破损率低、膜衣性能稳定,释放一致性好,相比于顶喷易团聚、转子放大困难而言,底喷路径更加精准可控,所以极其适合用于缓控释药物的工业化生产。
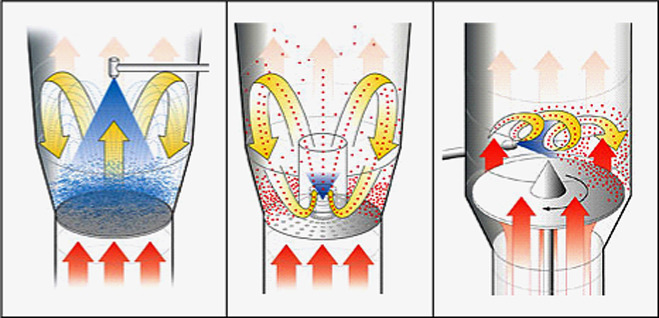
| 工艺类型 | 运动轨迹 | 膜层均匀性 | 是否适用于缓释? | 放大难度 |
| 底喷 | 自下而上,窄喷涂区循环 | 高(有序循环) | 是(多颗粒) | 中等 |
| 顶喷 | 自上而下,大范围循环 | 中等 | 否(易团聚) | 低 |
| 转子 | 切向喷出,螺旋或环状运动 | 高 | 是(大颗粒) | 高 |
底喷雾化液滴粒径(10-50μm)与干燥气流协同,可以避免液膜堆积,提升膜致密性。
底喷流化床包衣的工艺机制
膜层与释放曲线的关系
缓控释药物从包衣膜内逐渐向外扩散,其释放曲线通常遵循Fick扩散定律,释放速度与膜厚呈反比;同时,颗粒表面积和膜厚的比值是影响释放速率的关键参数。
膜越厚,释放越慢;颗粒表面积越大,释放越快。在实际开发中,可以通过控制膜厚与颗粒粒径来精确调控药物释放曲线。
底喷工艺如何控制膜层?
底喷流化床包衣的工艺机制是“气流流化-喷雾包衣-成膜固化”的协同过程,通过调控过程参数可以改变包衣膜的结构与性质从而控制药物释放行为。
- 气固流态化:向上的高速气流托举芯材,气流速度在临界流化速度与带出速度之间,能使其呈流化状。
- 包衣液雾化喷涂:雾化压力控制在0.2~0.4MPa,将包衣液雾化成小液滴(粒径10~50μm),从底部喷入流化区后随气流运动,均匀附着于芯材表面。
- 膜层沉积固化:液滴附着后,在热气流的作用下迅速干燥,成膜物质逐渐固化形成连续、致密的包衣膜;膜层不断增厚,最终形成具备特定通透性的缓控释屏障。
整个过程中,气流不仅承担流化、干燥作用,还能加速液滴干燥,避免液滴在芯材表面铺展过度,保证膜层均匀性。此外,底喷流化床的均匀流化特性确保包衣膜无局部过厚或过薄,避免因膜结构不均导致的释放速率偏差,而低粘壁、低磨损的工艺特点,又能保证芯材与包衣膜的紧密结合,避免储存期间膜层脱落,进一步稳定了药物释放行为。
底喷包衣的核心优势
包衣均匀度高
底喷工艺的核心在于“同向流”。气流、物料与雾化液滴自下而上同步运行,颗粒在引流筒内呈有序的循环运动。高度一致的运动轨迹确保了每个颗粒通过喷雾区的频率和时长基本均衡,形成的薄膜连续、致密且无孔隙。
膜衣质量好、不团聚:
喷嘴位于导流筒底部,液滴行程短,在热气流完全包衣液前就能附着在颗粒表面,减少喷雾干燥造成的缺膜、针孔等缺陷,膜衣致密且包覆率高。
喷雾区与干燥区分离,物料始终处于分散流化状态,不易粘连、团聚,特别适合小粒径、易粘物料。
包衣效率与收率更高:
由于喷雾区被限制在引流筒内,颗粒运动轨迹可控、流态化均匀,包衣液几乎全量附着于物料表面,极大地减少了筒壁黏附和滤袋积尘。 对于高附加值的 API(活性成分)层包衣或功能性高分子材料,底喷能显著降低物料损耗。
工艺稳定:
包衣质量与工艺参数(风量、进风温度、喷速等)线性关联,有利于工艺放大和cGMP合规验证;窄喷涂区内颗粒运动呈“喷泉状”循环,与顶喷大范围循环的运动轨迹相比,底喷在有机溶剂包衣、小粒径颗粒和缓控释包衣上批间一致性高。
适用范围广:
不仅可用于微丸、颗粒等常规剂型,还能适配小片剂、微球、晶体等特殊剂型,尤其适合制备缓控释、肠溶、控释多层包衣等复杂结构药物。
底喷包衣如何调控药物释放行为?
药物释放行为的调控是缓控释制剂开发的核心目标,底喷流化床包衣通过调控多维度参数,可以精准控制药物释放行为。
基于膜层结构的调控
膜层厚度调控:包衣增重率每增加5%,释放速率降低约10%~15%;每降低5%,释放速率提升约8%~12%。对于水溶性药物,可增加膜层厚度以延长释放周期,实现长效缓释;对于难溶性药物,可适当降低膜层厚度,提升药物释放效率。
膜层致孔调控:致孔剂含量每增加5%,膜孔孔径增大约0.1~0.3μm,药物释放速率提升15%~20%;反之同理。当药物释放速率偏快时,可降低致孔剂用量,缩小膜孔孔径,减缓释放速度。
基于包衣材料的调控
材料溶解性调控:选择水溶性包衣材料(如羟丙甲纤维素),可实现快速缓释;选择不溶性包衣材料(如乙基纤维素),可实现长效缓释;选择pH依赖性包衣材料(如Eudragit L100),可实现肠道靶向控释。
材料组合调控:组合不同类型的包衣材料,形成“双层包衣”“复合包衣”实现多级缓控释。例如,底层采用水溶性包衣材料(快速释放部分药物),上层采用不溶性包衣材料(长效释放剩余药物),可实现“瞬释+缓释”的双重效果,快速达到有效血药浓度,同时维持长效药性稳定。
注意事项:缓释包衣膜(尤其是乙基纤维素水分散体)通常需要在包衣结束后进行一定时间的保温使高分子链充分融合,保证药物的放置长期稳定性试验释放曲线一致。
基于工艺参数的动态调控
流化风量调控:流化风量增大,芯材流化速度加快,包衣液与芯材接触更充分,膜层更均匀,但风量过大易导致芯材流失,需平衡风量与芯材粒径的匹配性。
温度调控:进风温度高,包衣液干燥速度快,膜层固化快,但温度过高易导致芯材变形;进风温度低,则膜层更致密,但包衣时间延长,进风温度需根据芯材性质进行调整。
喷涂速率调控:喷涂速率增大,单位时间内包衣液沉积量增加,膜层增厚速度加快,可缩短包衣时间,但速率过快易导致液滴团聚、粘壁。
根据药物释放目标对膜层结构、包衣材料、工艺参数进行动态调整,是精准实现并优化药物释放曲线的有效手段。
底喷流化床包衣实际案例
Colorcon采用底喷流化床包衣技术,开发24小时零级释放美托洛尔缓释微丸。
处方组成:糖球核心+美托洛尔活性层+乙基纤维素/HPMC缓释膜
优化策略:优化喷雾速率与空气流速,放大后产量提升至99.8%;调整包衣增重至16%,f2>50,释放曲线更平滑;底喷上升管间隙/粒径比控制1.5~2.0,无颗粒团聚问题;
核心成果:批间释放曲线变异<5%,T80%(8小时)精准匹配靶点曲线,实现24小时平稳释放。
| 参数 | 优化前 | 优化后 | 释放影响 |
| SA/FT (cm²/μm) | 0.85 | 0.72 | T50%从4h延至6h |
| 重量增量 (%) | 15 | 16 | 曲线更平滑,f2=62 |
底喷包衣的挑战与解决方案
| 挑战 | 解决方案 |
| 颗粒粘连 | 降低喷速,增加流化气流或使用抗粘剂 |
| 膜开裂 | 增加增塑剂比例,优化进风温度 |
| 膜厚不均 | 调整喷枪高度、流化均匀性和颗粒层深度 |
| 批次间差异 | 精确控制喷液浓度和喷液量,实现在线监控 |
结论
底喷流化床包衣在缓控释制剂开发中具有不可替代的优势。它通过高均匀性的膜层形成、可调控的膜厚及聚合物选择,实现稳定、可控的药物释放曲线。掌握底喷工艺参数优化、颗粒流化控制和膜材料选择,是成功开发缓控释药物的关键。
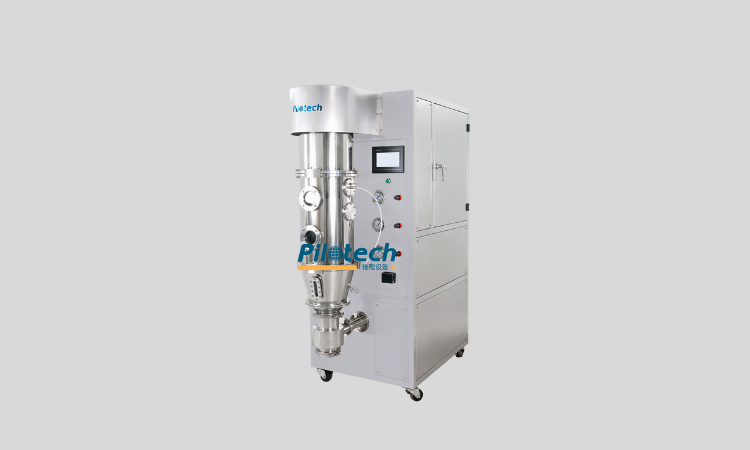
如果你想为你的缓控释药物开发选择一台合适的流化床包衣机,欢迎联系雅程设备,我们为你提供技术解答以及小试服务。
FAQ
哪些参数最影响释放曲线?
喷雾速率(影响湿润时间)、空气流量(决定循环效率)、重量增量(控制膜厚度);参数变异>10%即会导致释放曲线偏移,需要通过DoE设计优化。
底喷放大后释放一致性如何保证?
用压力差(ΔP)与质量流率(MFR)实时监测,保持ΔP/床重比恒定;将批间释放一致性CV控制在4%以下。