

在制药、食品、精细化工等领域,传统的溶剂型包衣(水性或有机溶剂)是为颗粒表面包覆薄膜的主导方法,但存在环保与安全风险。在全球限制VOC排放和可持续发展的背景下,热熔包衣是一种无需水或有机溶剂的新兴技术。本文将详细分析热熔包衣如何兼顾高效包衣和节能环保。
什么是热熔包衣?
热熔包衣是一种无溶剂的新型包衣技术。多使用低熔点的蜡质或脂质材料作为包衣材料(如热熔树脂、蜡质聚合物等),这种材料遇热会熔融成液态。温度较高的包衣液滴与温度较低的颗粒相遇,无需干燥就能通过冷凝形成包衣膜包覆颗粒。
热熔包衣可以实现掩味、防潮、缓释等功能,尤其适合水敏性或对有机溶剂敏感的药物等。
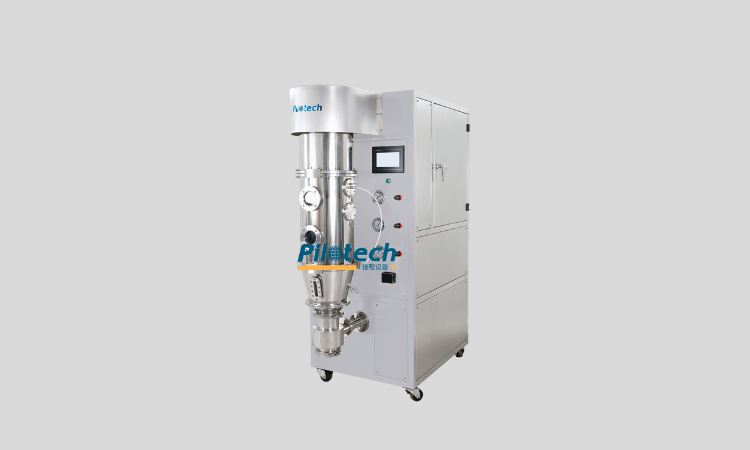
流化床热熔包衣流程:
预热:将颗粒送入流化室,利用热气流对物料进行预热(一般 30-50℃,根据物料耐热性)。
熔融:将罐中温度加热至熔点以上10-20℃,使包衣液熔融成液体。
雾化:将熔融后的包衣液泵送至喷嘴处,雾化成微小的液滴。
固化:液滴附着到颗粒表面,因颗粒表面温度较低,热交换后液滴冷凝固化成膜。
出料:利用冷风将物料降至30℃以下,过筛后被收集。
流化床热熔包衣VS传统溶剂包衣
| 对比项 | 传统溶剂包衣 | 流化床热熔包衣 |
| 溶剂介质 | 水或乙醇/丙酮等有机溶剂 | 100% 固含量(无溶剂) |
| 能耗结构 | 高 | 极低(仅涉及物理相变) |
| 膜层致密性 | 易产生微孔(溶剂挥发留下) | 致密、无孔隙,适合缓释/控释 |
| 生产周期 | 长(受限于干燥速率) | 短(包衣即固化) |
| 环保性 | 存在 VOCs 排放风险 | 零排放 |
热熔包衣的核心优势
生产绿色
不使用水或有机溶剂,包衣过程中不需要进行额外的防爆处理,也无需回收溶剂、处理废水或满足VOC排放的要求,没有环境污染和安全隐患,符合绿色发展理念。
生产效率高
传统溶剂型包衣中,约80%的能耗用于蒸发溶剂。热熔包衣仅涉及液态到固态的物理相变过程并且包衣即固化,没有干燥周期限制并且能耗低,既缩短了生产周期又减少了能源消耗。
包衣增重高
不用添加水/有机溶剂,包衣液直接固化成包衣膜,包衣膜更加均匀、致密,缓释和掩味的效果极好;并且传统溶剂型包衣干燥时,可能产生喷雾干燥效应导致药粉损耗。这对于高附加值的 API或高价值食品等物料而言,意味着更低的生产成本。
流化床包衣机如何提升热熔包衣效果?
精准控温
热熔包衣的关键在于防止熔融态的包衣材料在接触物料前过早凝固,或因温度过高导致物料粘连。
预热阶段: 在喷雾开始前,必须确保物料整体受热均匀,避免出现局部冷点。
物料温度控制: 物料温度通常应保持在包衣材料熔点以下5–10°C。如果温度太低,涂层会迅速凝固形成孔隙;如果温度太高,颗粒会结团。
避免冷喷
热熔包衣最常见的问题是喷嘴堵塞。
因此必须使用带有加热夹套的喷枪。不仅是料罐和输送管路,喷嘴头部的温度也必须高于熔融物的熔点,以防止物料在雾化瞬间析出固体。
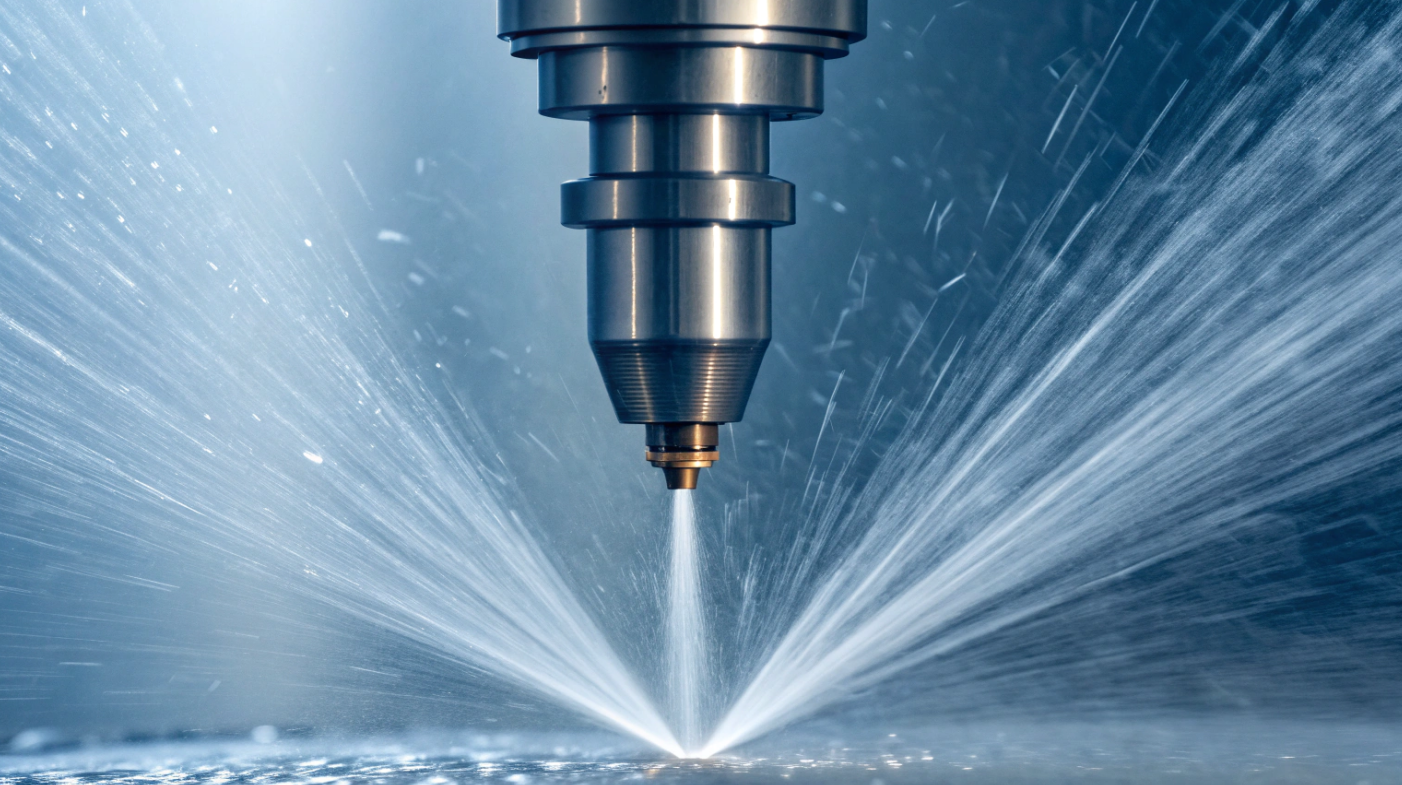
雾化压力应略高于普通水性包衣所需压力,以确保雾化后的包衣液滴更加细小,从而在物料表面形成更薄、更均匀的膜层。
包衣材料的选择
选择熔点适中且热稳定的包衣材料,避免热敏性API或其他热敏感物料受热降解。
选择在熔融状态下粘度较低的脂类或蜡类材料。粘度越低,在物料表面的延展性越好,膜层越平整。
适量添加表面活性剂或增塑剂,可以调节熔融物的张力,减少涂层的脆性,防止冷却后出现裂纹。
工艺选择:底喷VS顶喷
顶喷包衣时,包衣液从顶部自上而下喷洒,喷洒范围较大,能较为全面的对颗粒进行涂覆,适合对大批颗粒进行包衣。
底喷包衣时,包衣液从底部自下而上喷洒,循环经过导流筒形成狭窄喷涂区,更适合包覆微丸,能形成均匀、致密、连续的膜层,实现缓释、掩味、防潮等。
冷却固化优化
停止喷液后,不要停止加热或直接通入强冷风。建议缓慢降低进风温度并保持流化,让膜层经历退火过程,这有助于消除涂层内应力,提高膜层的稳定性和致密性。
热熔包衣的挑战与应用前景
挑战
热敏性物料降解风险:热敏性物料对温度十分敏感,而热熔包衣需要保证包衣材料加热至熔点以上并保证熔融状态且物料需预热以防冷固过快。若包衣液温度超过物料耐受温度,物料有热降解风险。
长期稳定性较差:热熔包衣材料多采用蜡质或脂质材料,在冷却过程中可能产生晶型转变,产生重结晶、老化等问题,可能导致膜层出现裂纹从而使释放曲线漂移。
膜层机械强度:纯蜡质膜层通常较脆,在流化床层中的高速碰撞或后续压片过程中容易破裂。
应用前景
材料更新:改性脂质、低熔点高分子、可降解聚合物等新型包衣材料以及兼顾晶型稳定和缓控释等功能的混合型包衣材料。
掩味与防潮: 脂质材料不溶于水比传统溶剂型包衣更能严密掩盖苦味(如布洛芬、抗生素等),并且无溶剂残留风险,特别适合对儿童药物进行包衣;蜡类材料则具有极强的疏水性,适合保护极易吸潮物料(如某些中药提取物、维生素)且稳定性高。
缓控释制剂新路径:通过调节不同熔点、不同亲水亲油平衡值的脂质比例,可以精确设计药物的释放动力曲线。例如,利用脂质的侵蚀溶解特性实现零级释放。
连续化生产的理想选择:传统包衣受限于干燥速率,周期较长;而热熔包衣没有干燥周期限制,非常适合与热熔挤出生产线对接,实现从造粒到包衣的连续化生产,从而极大地提升生产效率。
结论
未来,热熔包衣将进一步向无溶剂化、连续化、智能化和多功能化方向发展。 随着微丸技术、缓释制剂和控释系统的发展,热熔包衣在食品及药物掩味、缓释、防潮和防氧化等领域的应用将更加广泛。
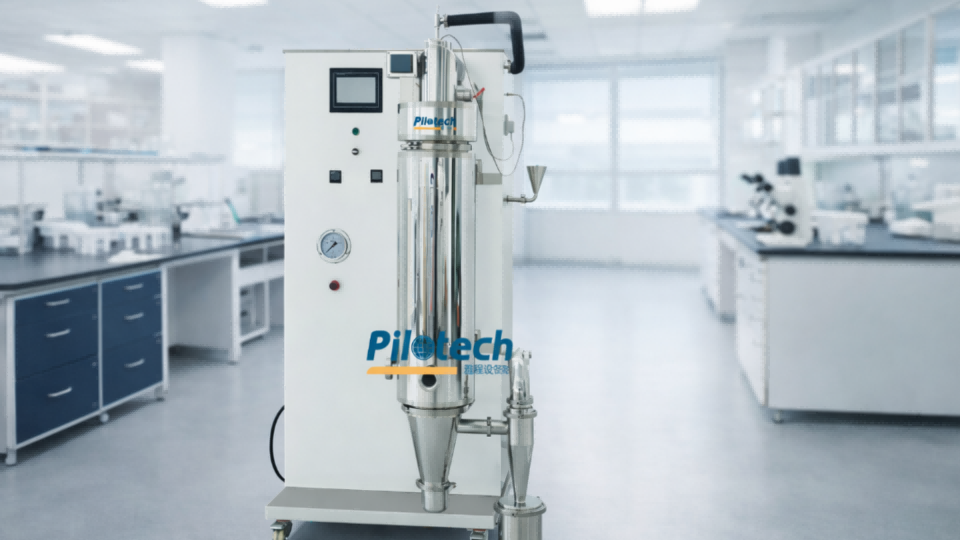
雅程设备在包衣与造粒设备生产上有丰富的经验,不管你是想进行热熔包衣还是熔融制粒,我们的流化床制粒包衣机、挤出滚圆机等可以满足您不同的需求。欢迎联系雅程设备进行选购。
FAQ
热熔包衣VS热熔挤出VS熔融制粒,有什么不同?
- 热熔包衣:在流化床或其他包衣设备中,对已成型的颗粒/微丸表面进行“后包衣”,包衣层不改变颗粒内部结构,主要用于掩味、防潮、缓释等。是对颗粒/微丸进行表面涂覆。
- 热熔挤出:在双螺杆/单螺杆挤出机中,将API与聚合物受热熔融、混合成固体分散体,再挤出成型颗粒或片剂前体。是构建颗粒/片剂的内部骨架。
- 熔融制粒:在高速剪切或流化床中,通过热熔黏合剂将粉末黏结成颗粒,主要是“造粒”过程,不涉及完整包衣层形成。是粉体的颗粒成形过程。
流化床包衣切换到流化床热熔包衣,设备需要改造吗?
需要针对性改造或升级:
- 加热与保温系统:增加包衣液管路与喷嘴的伴热/保温,防止熔融包衣材料在管道中凝结。
- 温度控制策略:增加包衣过程温度监控与闭环控制,使物料温度稳定在包衣材料熔程附近,避免过热或过冷。
- 喷雾系统与风量调节:重新标定喷枪类型、喷雾速率、雾化压力与风量,适配高粘度熔融包衣液,保证包衣均匀性与效率。
热熔包衣如何评估包衣均匀性、包衣膜厚度与包衣收率?
- 包衣均匀性:通过取样测定颗粒/微丸的包衣后粒径分布、包衣前后重量差异及外观,辅以溶出曲线与释放行为一致性判断膜层均匀性。
- 包衣膜厚度与包衣量:通过包衣前后重量差、包衣材料投入量与理论包衣量计算,结合横断面显微或溶出法估算膜厚度,评估包衣厚度控制精度。
- 包衣收率:统计包衣过程中的颗粒损失(飞扬、黏壁、堵筛等),计算单位物料的成品收率,优化风量、流化状态与包衣速度等,以提升收率与成本控制。
